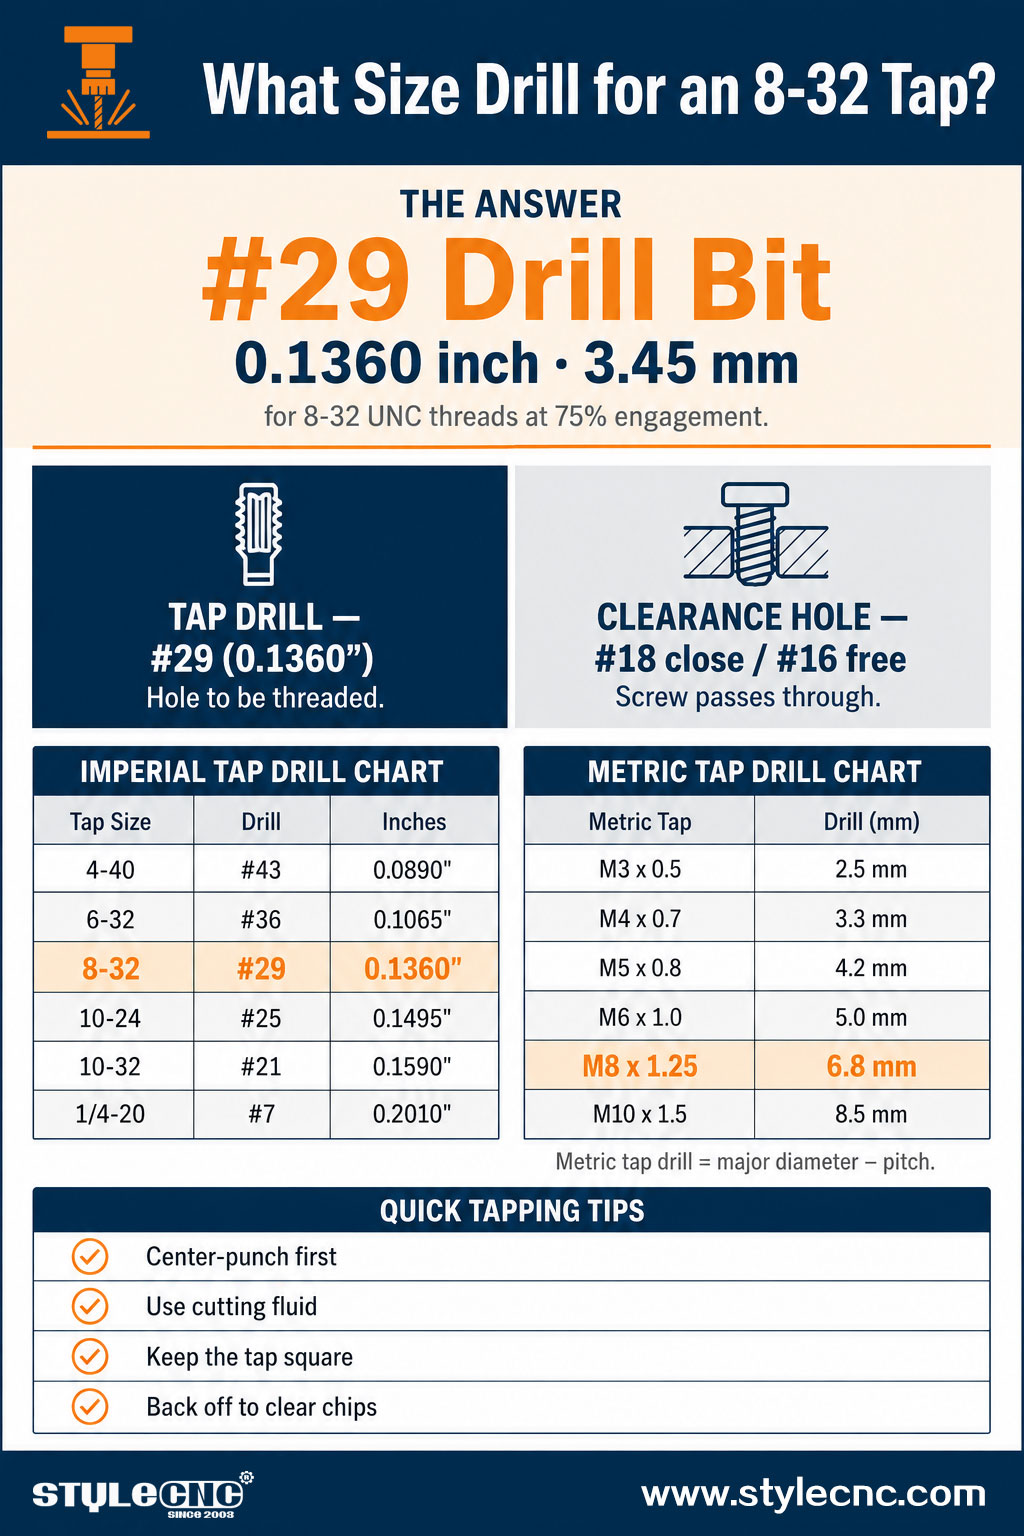
빠른 답변: 8-32 탭 드릴 사이즈
| 측량 | 탭 드릴(나사산 가공) | 클리어런스 홀 |
| 드릴 비트 번호 | #29 | #18 (닫힘) / #16 (무료) |
| 지름 (인치) | 0.1360 " | 0.1695 "/ 0.1770" |
| 지름 (mm) | 3.45 mm | 4.31 mm / 4.50 mm |
| 목적 | 나사산을 낼 구멍 | 나사가 통과할 구멍 |
#29 드릴 비트가 없다면 9/64인치(0.1406인치) 드릴 비트를 사용해도 되지만, 나사산 깊이가 약간 얕아집니다. 연질 금속에 최대 강도를 내려면 #29 비트를 사용하는 것이 좋습니다.
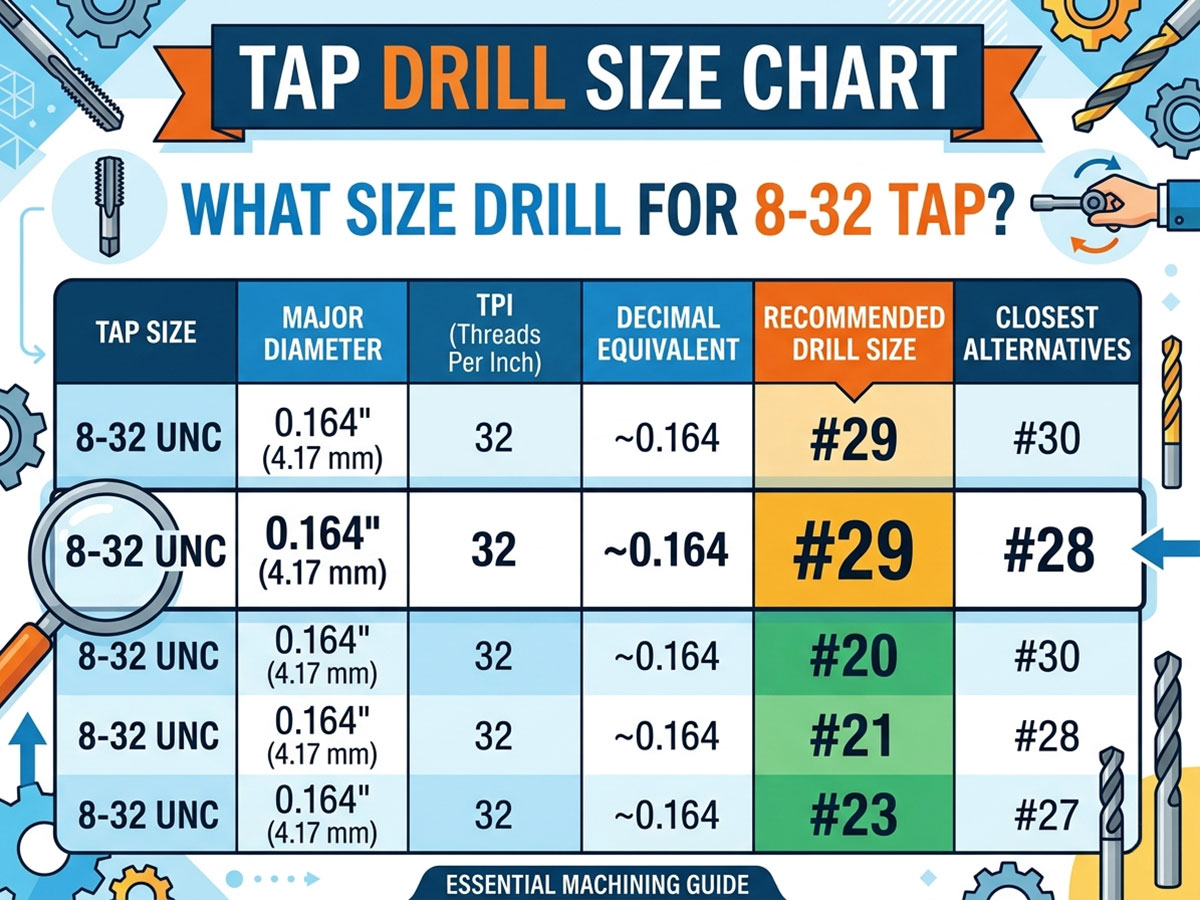
"8-32"는 실제로 무엇을 의미할까요?
번호 체계를 이해하면 탭 드릴 차트를 자신 있게 읽을 수 있습니다.
• "8"은 나사 게이지(a)입니다. #8 기계 나사의 외경은 약 0.164인치입니다.
• "32"는 인치당 나사산 수(TPI)를 나타냅니다.
• 8-32는 함께 설명됩니다. #8 UNC(굵은) 나사산 표준에 따라 인치당 32개의 나사산이 있는 나사입니다.
탭 드릴은 나사의 외경보다 약간 크지만 외경보다는 작아야 합니다. 이렇게 하면 탭이 걸리지 않고 나사산을 낼 수 있는 충분한 공간이 확보됩니다.
탭 드릴과 클리어런스 홀의 차이점을 알아두세요
나사산 가공 시 가장 흔한 실수는 구멍 유형을 잘못 선택하는 것입니다. 구멍에는 완전히 다른 두 가지 종류가 있습니다.
| 구멍 유형 | 목적 | 8-32 드릴 크기 |
| 탭 드릴 | 벽에 나사산을 낼 수 있도록 구멍을 더 작게 뚫었습니다. | #29 (0.1360인치 / 3.45mm) |
| 클리어런스 홀 | 나사가 엉킴 없이 자유롭게 통과할 수 있도록 구멍을 더 크게 뚫었습니다. | #18은 몸에 꼭 맞는 핏, #16은 넉넉한 핏입니다. |
일반적인 요령은 작은 구멍에 탭을 내고 큰 구멍에 나사를 통과시키는 것입니다. 관통형 조립 방식은 상단 부품에 여유 구멍을, 하단 부품에 탭 가공된 구멍을 사용합니다.
스레드 참여율이 중요한 이유
탭 차트에서 나사산 비율(보통 75%)을 볼 수 있는데, 이는 나사산이 구멍 벽에 얼마나 깊이 박히는지를 나타내며 강도와 탭 작업의 용이성에 직접적인 영향을 미칩니다.
나사산 비율이 높을수록 더 강해 보이지만, 의외로 고정력은 거의 증가하지 않는 반면 탭을 돌리는 데 필요한 힘은 dramatically 증가합니다. 75%에서 100% 나사산은 탭핑 토크를 두 배 이상 증가시킬 수 있으므로 거의 모든 작업장에서 이를 목표로 합니다. 60% 75% 범위까지.
• 50 -60% 실탭 작업이 가장 쉽고, 탭 파손 위험이 가장 낮으며, 강도 또한 대부분 유지합니다. 단단한 재료에 적합합니다.
• 75% 실 (표준)대부분의 차트에서 사용되는 최적의 위치로, 8-32용 #29 드릴도 포함됩니다. 견고한 나사산과 적절한 토크를 제공합니다.
• 100% 실: 거의 필요하지 않습니다. 토크가 너무 높아 약간의 추가 강도를 위해 탭이 부러질 위험이 큽니다.
바로 이러한 이유로 8-32 나사에는 더 작은 비트 대신 #29 드릴 비트(0.1360")를 사용하는 것이 좋습니다. #29 비트는 깨끗한 75% 나사산을 만들어주면서도 탭을 손으로도 쉽게 돌릴 수 있도록 해줍니다.
드릴 크기와 사용하려는 재료
#29 탭 드릴은 대부분의 재료에 사용할 수 있지만, 드릴링 및 탭핑 방법은 공작물에 따라 달라져야 합니다.
• 알루미늄과 황동부드럽고 다루기 쉽습니다. #29 드릴은 깔끔한 나사산을 만들어 줍니다. 탭이 걸리지 않도록 절삭유를 소량 사용하십시오.
• 마일드 스틸절삭유를 사용하고 밸브를 자주 돌려 칩을 제거하고 열 축적을 방지하십시오.
• 스테인레스 스틸: 쉽게 경화됩니다. 약간 더 큰 드릴(방향)을 사용하는 것을 고려해 보세요. 60% 나사산)을 내고 윤활유를 충분히 바른 상태에서 날카로운 탭을 사용하십시오.
• 플라스틱 및 복합재#29 드릴이 잘 작동합니다. 녹는 것을 방지하기 위해 속도를 줄이고 천천히 꾸준히 두드리는 동작을 사용하십시오.
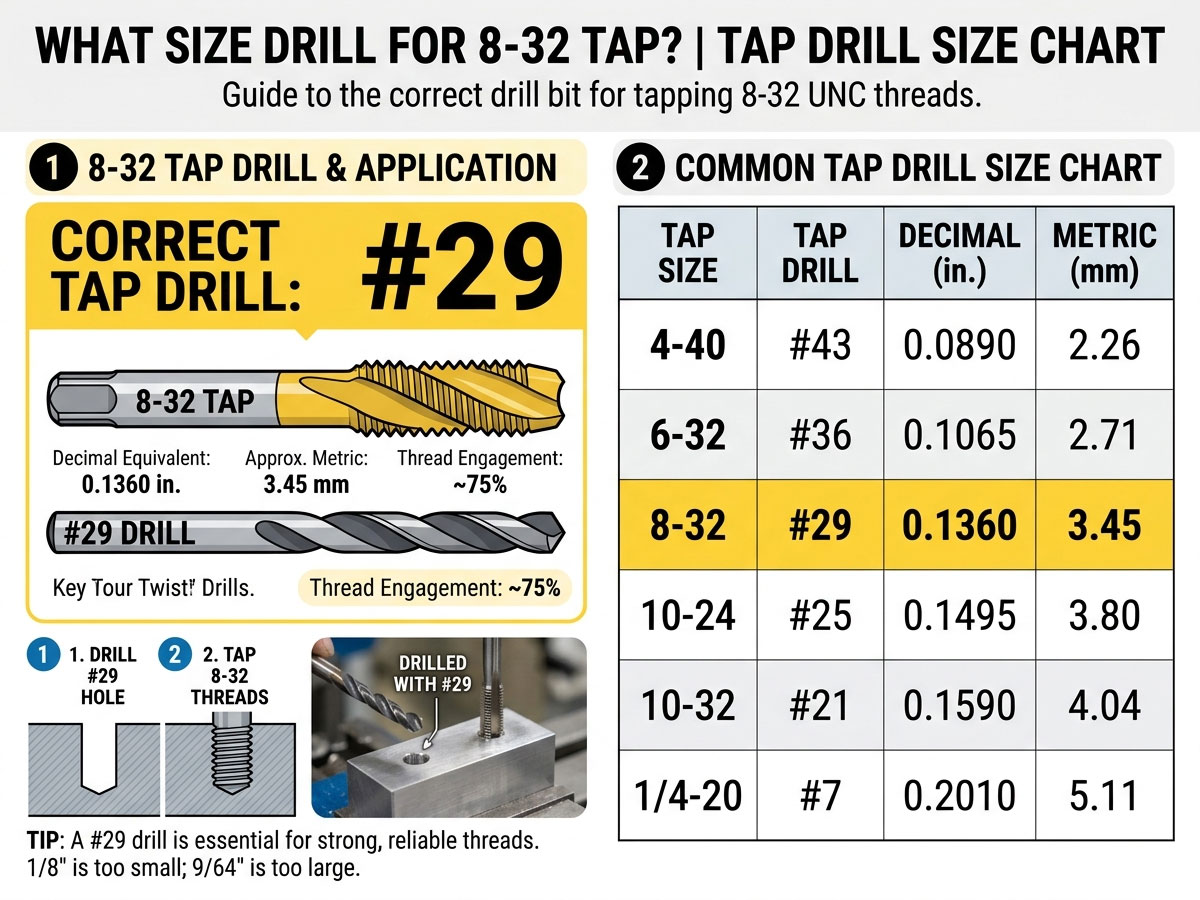
인치 단위 탭 드릴 크기표 (일반적인 크기)
다음은 가장 일반적인 인치 규격 기계 나사에 대한 표준 탭 드릴 크기(나사산 체결률 75%)입니다. 이 표를 작업대 근처에 보관하십시오.
| 탭 크기 | 탭 드릴 | 인치 | mm |
| 4-40 UNC | #43 | 0.0890 " | 2.26 mm |
| 6-32 UNC | #36 | 0.1065 " | 2.70 mm |
| 8-32 UNC | #29 | 0.1360 " | 3.45 mm |
| 10-24 UNC | #25 | 0.1495 " | 3.80 mm |
| 10-32 UNF | #21 | 0.1590 " | 4.04 mm |
| 1/4-20 UNC | #7 | 0.2010 " | 5.11 mm |
| 1/4-28 UNF | #3 | 0.2130" | 5.41 mm |
| 3 / 8-16 UNC | 5 / 16 " | 0.3125 " | 7.94 mm |
| 3 / 8-24 UNF | Q | 0.3320 " | 8.43 mm |
미터법 탭 드릴 크기표(mm)
미터법 탭의 경우, 탭 드릴 크기는 외경에서 나사산 피치를 뺀 값으로 계산됩니다. 다음은 자주 검색되는 M8 x 1.25를 포함한 일반적인 값입니다.
| 미터법 탭 | 탭 드릴(mm) | 탭 드릴 (인치 환산) |
| M3 X 0.5 | 2.5 mm | ~0.0984" |
| M4 X 0.7 | 3.3 mm | ~0.1299" |
| M5 X 0.8 | 4.2 mm | ~0.1654" |
| M6 X 1.0 | 5.0 mm | ~0.1969" |
| M8 X 1.25 | 6.8 mm | ~0.2677" |
| M10 X 1.5 | 8.5 mm | ~0.3346" |
| M12 X 1.75 | 10.2 mm | ~0.4016" |
널리 사용되는 8mm x 1.25 탭(M8 x 1.25)은 6.8mm 드릴 비트를 사용합니다. 이는 대부분의 일반적인 체결 부품에서 볼 수 있는 표준적인 굵은 피치의 M8 크기입니다.
절삭 탭 vs. 성형(롤) 탭
대부분의 차트에는 재료를 제거하는 표준 절삭 탭의 크기가 나와 있습니다. 성형 탭(롤 탭이라고도 함)은 재료를 변형시키는 역할을 하므로 더 큰 드릴이 필요합니다.
• 절삭 탭(8-32): 29번 드릴 비트(0.1360인치)를 사용하십시오. 대부분의 작업장에서 표준으로 사용하는 비트입니다.
• 성형/롤 탭(8-32)재료를 깎아내는 부분이 없으므로, 약간 더 큰 드릴 비트(약 0.1405~0.1440인치)를 사용하십시오.
• 중요한 이유절삭용 탭 드릴 비트 크기를 성형용 탭과 함께 사용하면 과도한 토크가 발생하여 탭이 파손될 수 있습니다.
성형 탭은 알루미늄이나 연강과 같은 연성이 좋은 금속에 가장 적합하며, 칩 발생 없이 더 강한 나사산을 만들어냅니다. 롤 탭을 사용할 때는 항상 탭 제조업체에서 권장하는 드릴 크기를 확인하십시오.
8-32 나사 구멍을 뚫고 탭을 내는 방법
수작업을 하든 CNC 기계를 사용하든 순서는 동일합니다.
• 드릴이 빗나가지 않도록 구멍 위치를 표시하고 센터펀치로 표시하세요.
• 재질에 맞는 속도로 #29 드릴 비트(0.1360인치)를 사용하여 드릴링하십시오.
• 절삭유를 첨가하면 마찰을 줄이고 탭의 수명을 연장할 수 있습니다. 특히 강철 가공 시에 효과적입니다.
• 8-32 탭을 구멍에 정확히 넣고 반 바퀴 앞으로 돌린 다음, 다시 4분의 1 바퀴 뒤로 돌려 칩을 제거합니다.
• 깨끗하게 청소하고 8-32 나사를 끼워 넣어 부드럽게 맞는지 확인하십시오.
CNC 기계에서 드릴링과 탭핑은 프로그래밍된 작업입니다. 금속 부품에 정밀한 나사 구멍을 만들려면, CNC 밀링 머신 or CNC 머시닝 센터 단일 설정으로 드릴링 및 탭핑 작업을 반복 가능한 정확도로 수행합니다.
흔히 저지르는 태핑 실수, 피해야 할 것들
• 클리어런스 드릴을 사용하여 탭을 낼 때: 구멍이 너무 크면 나사산이 제대로 형성되지 않습니다. 8-32 나사산 작업에는 항상 클리어런스 드릴이 아닌 #29 탭 드릴을 사용하십시오.
• 절삭유를 사용하지 않고 금속에 탭을 내면 탭이 빨리 무뎌지고 파손 위험이 높아집니다.
• 비스듬한 탭핑: 탭이 비뚤어지면 나사산이 약해지고 정렬이 어긋납니다. 탭을 표면에 수직으로 유지하십시오.
• 칩을 제거하지 않음: 탭을 뒤로 빼지 않고 억지로 움직이면 칩이 끼어 공구가 부러집니다.
• 재료 두께에 맞지 않는 드릴 사용: 드릴링 및 탭핑 속도를 재료에 맞춰야 재료가 타거나 경화되는 것을 방지할 수 있습니다.
적절한 비트와 공구를 선택하는 것도 중요합니다. STYLECNC ~에 안내 CNC 라우터 비트 및 엔드밀 이 문서에서는 알루미늄, 강철 및 복합 재료에 깨끗한 구멍을 뚫기 위한 절삭 공구 선택 방법을 설명합니다.
자주 묻는 질문
8-32 탭에는 어떤 크기의 드릴 비트를 사용해야 하나요?
0.1360인치(3.45mm) 크기의 #29 드릴 비트를 사용하십시오. 이는 8-32 UNC 나사산에 약 75% 나사산 체결 시 사용되는 표준 탭 드릴 크기입니다.
8-32 나사의 클리어런스 홀 크기는 얼마입니까?
꽉 맞는 나사를 원하시면 #18 드릴(0.1695인치)을 사용하고, 헐렁한 나사를 원하시면 #16 드릴(0.1770인치)을 사용하십시오. 클리어런스 홀을 통해 나사가 나사산에 걸리지 않고 통과할 수 있습니다.
8-32 규격에 29번 드릴 비트 대신 미터법 드릴 비트를 사용해도 될까요?
네. 3.5mm 드릴(0.1378인치)은 #29와 매우 유사하며 대부분의 재료에서 8-32 나사산 작업에 적합하며, 약 75%의 나사산을 생성합니다.
M8 x 1.25 탭을 내려면 어떤 크기의 드릴 비트가 필요합니까?
표준 M8 x 1.25 거친 탭에는 6.8mm 드릴을 사용하십시오. 이는 일반적으로 8mm x 1.25 탭 드릴 크기로 검색되는 것과 동일한 미터법 규격입니다.
미터법 탭 드릴 사이즈는 어떻게 계산하나요?
나사산 피치를 외경에서 뺍니다. 예를 들어, M8 x 1.25 = 8 - 1.25 = 6.75mm이며, 이를 반올림하면 표준 6.8mm 드릴 직경이 됩니다.
8-32 탭 드릴은 8-36 탭 드릴과 같은 건가요?
네. 8-32 탭과 8-36 탭은 모두 동일한 규격을 사용하기 때문에 일반적으로 #29 드릴 비트(0.1360인치)를 사용합니다. #8 나사 게이지 및 이와 유사한 작은 직경.
정밀한 구멍 가공은 올바른 기계에서 시작됩니다.
CNC 기계는 여러 부품에 걸쳐 일관되고 반복 가능한 드릴링 및 탭핑 작업을 수행하여 불확실성을 제거합니다. 자세히 알아보세요. STYLECNC 금속 CNC 기계 배우다 CNC 밀링 머신 사용 방법 금속, 알루미늄 및 복합 재료에 정확한 나사 구멍을 대규모로 제작하기 위해.