파이버 레이저로 황동과 구리를 절단할 수 있나요?
네. 현대적이에요 파이버 레이저 황동과 구리를 일상적으로 절단하는 이유는 1064nm 파장의 빛이 다른 파장의 빛보다 이러한 금속에 훨씬 더 잘 반사되기 때문입니다. CO2 레이저 빔 크기는 10.6 마이크론이며, 전류원은 역반사 방지 장치와 함께 출고됩니다. 구리 가공에는 구리 1mm당 약 1kW의 출력이 필요하며, 고압 산소 가스를, 황동 가공에는 질소 가스를 사용하십시오. 안정적인 생산 작업에는 2kW 이상의 출력이 필요합니다.
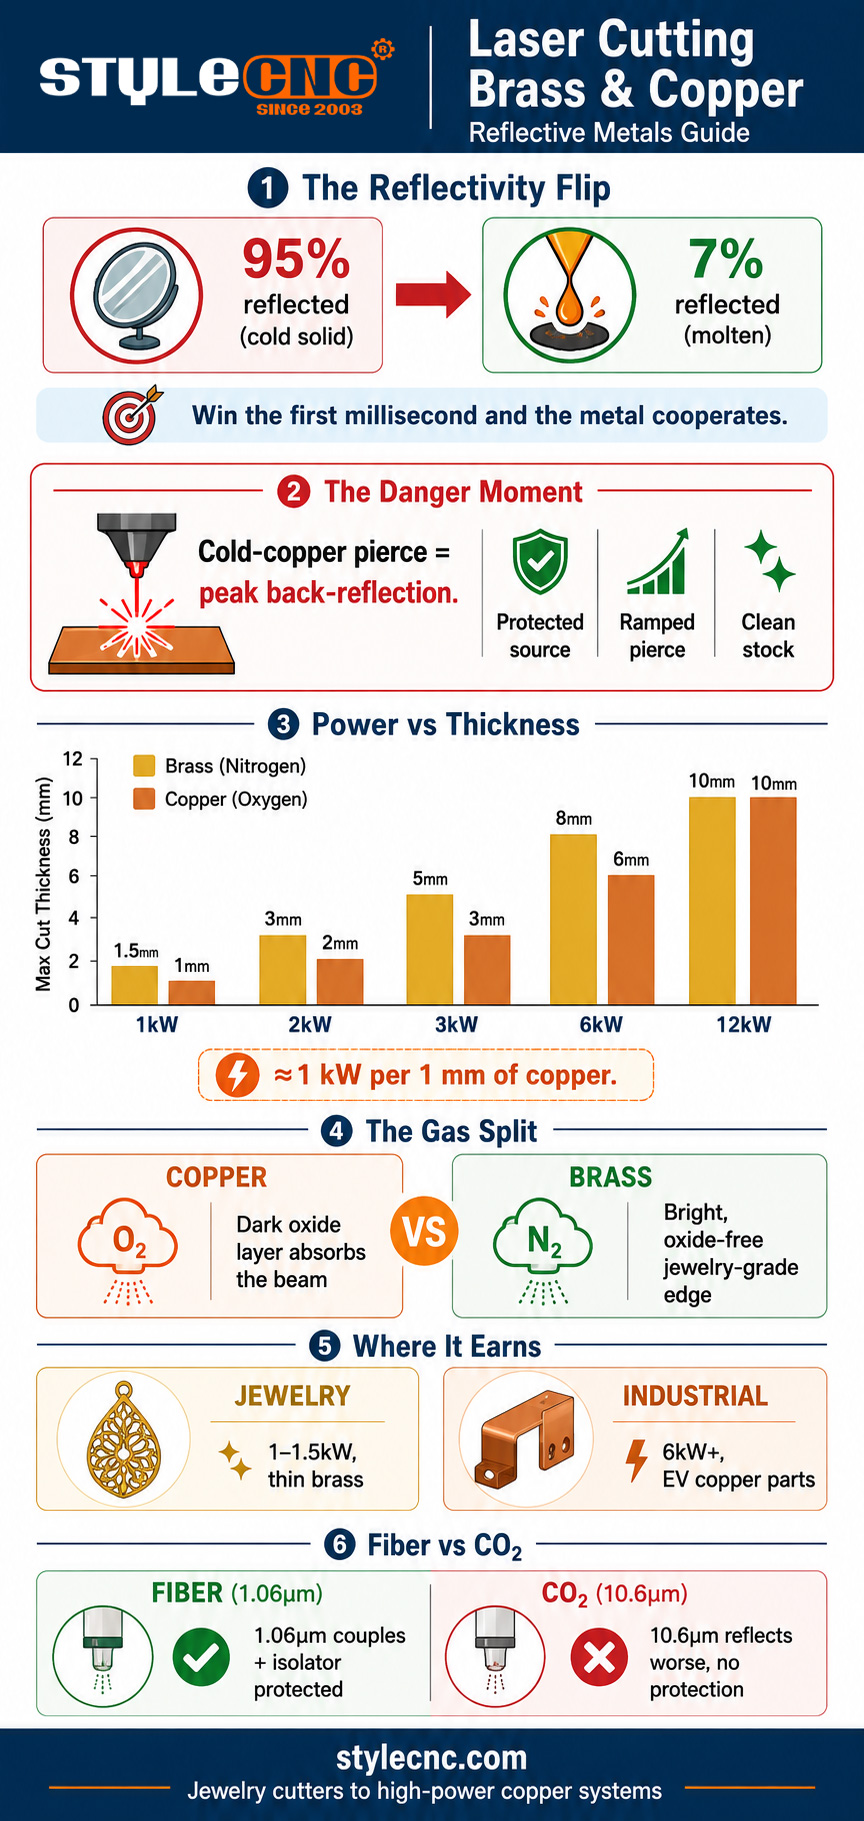
이것이 가능한 물리적 원리는 온도 변화에 있습니다. 구리는 차갑고 고체 상태일 때는 반사율이 약 95%에 달하지만, 녹으면 약 7%까지 떨어집니다. 파이버 레이저는 이 온도 변화를 이용하여 문제를 해결합니다. 작은 지점에 최대 출력 밀도를 집중시키면 표면이 수 밀리초 만에 녹고, 그 순간부터 금속은 레이저 빔을 거의 완전히 흡수하여 정상적으로 절단이 진행됩니다. 반사율이 높은 금속을 절단하는 데 있어 가장 어려운 부분은 용융 풀이 형성되기 직전의 순간에 집중되는 것입니다.
되돌아보기: 진정한 위험이 도사리는 곳
구리가 녹기 직전의 순간이 바로 관통 순간이며, 이는 전체 절단 과정에서 가장 위험한 순간입니다. 차갑고 거울처럼 매끄러운 구리에 최대 출력으로 연속 관통 절단을 가하면, 처음 몇 분의 1초 동안 최대 반사 에너지가 빔 경로를 따라 되돌아옵니다. 보호 장치가 없는 구형 장비에서는 이 되돌아오는 빛이 전달 광섬유나 레이저 모듈 자체를 손상시킬 수 있는데, 이것이 바로 레이저와 구리에 대한 속설이 생겨난 이유입니다.
세 가지 요인이 이러한 속설을 종식시켰습니다. 최신 광섬유 광원은 후방 반사 차단 장치와 손상 발생 전에 레이저 작동을 감지하는 센서를 탑재하고 있으며, 반사 감지 시 작동을 중지하는 로직이 함께 제공되는 경우가 많습니다. 피어싱 방식이 변경되었습니다. 램프 방식이나 펄스 방식을 사용하여 차가운 금속 표면에 최대 출력으로 장시간 조사하는 대신, 미러의 위상을 밀리초 단위로 유지합니다. 또한, 오일, 산화막, 습기 등이 모두 반사를 증가시키기 때문에 표면 처리가 표준화되었습니다.
구매 시 유의할 점은 간단합니다. 황동 및 구리 가공 작업 시에는 전원 공급 장치, 절삭 헤드 및 보호 시스템이 해당 두께의 반사 금속에 적합한 등급인지 서면으로 확인해야 합니다. 등급이 지정되지 않은 기계를 사용하면 부품이 겉보기에는 멀쩡해 보일지라도 유해한 반사광을 흡수하여 손상을 일으킬 수 있습니다.
섬유질이 더 나은 이유 CO2 반사성 금속에
파장 차이가 다른 사양보다 우선하여 이를 결정합니다. 구리와 황동은 이를 반사합니다. CO2 레이저의 10.6 마이크론 빔은 파이버 레이저의 1.06 마이크론 빔보다 훨씬 더 강력합니다. CO2 이 기계는 에너지 결합력이 몇 배나 낮고 역반사 문제가 더 심각한 상태에서 전투를 시작하며, 이를 보완할 보호 절연 기술도 없습니다. CO2 이러한 시스템은 비금속 및 일부 두꺼운 판재 분야에서는 여전히 자리를 유지하고 있지만, 황동과 구리의 경우 업계의 결론은 광섬유를 사용하거나 아예 사용하지 않는 것입니다.
동일한 파장 이점은 광섬유 범주 전체의 기반이 되며, 이에 대해서는 다음에서 자세히 다룹니다. 파이버 레이저 기술 가이드반사성 금속의 경우, 이는 최소 전력을 낮추고, 관통 속도를 높이며, 더 안전한 광 경로를 제공하는 직접적인 결과로 이어집니다.
최소 전력 및 두께 제한
구리의 경우 일반적으로 두께 1mm당 약 1,000W의 전력을 견딜 수 있으며, 황동은 아연 함량이 높아 열 흡수율이 더 좋기 때문에 허용치가 약간 더 높습니다. 아래 표는 이를 실제 창문에 적용한 값입니다.
| 레이저 파워 | 황동(생산) | 구리(생산) | 일반적인 작업 |
|---|---|---|---|
| 1kW | 1.5의 mm까지 | 1의 mm까지 | 보석, 태그, 얇은 시트 |
| 2kW | 2에서 3mm | 1.5에서 2mm | 간판, 장식 패널 |
| 3kW | 4에서 5mm | 3 mm | 일반제작 |
| 6kW | 6에서 8mm | 5에서 6mm | 버스바, 전기 부품 |
| 12kW 이상 | 10mm+ | 8~10mm 이상 | 생산용 동/황동판 |
절단 작업을 안전 범위 내에서 유지하려면 두 가지 매개변수를 잘 관리해야 합니다. 첫째, 소스에서 허용하는 최대 피크 출력을 사용하십시오. 출력 밀도가 반사 위상을 단축시키는 요인이기 때문입니다. 둘째, 절단 시 최대 이송 속도에서 10~15% 정도 이송 속도를 낮춰 공정 여유를 확보하십시오. 마지막으로, 천공 및 절단 작업 모두에서 초점을 재료 표면 또는 그 근처에 유지하십시오. 반사성이 높은 금속은 강철보다 초점이 어긋나면 더 빨리 손상됩니다.
황동과 구리를 분리하는 가스 전략
여기서 직관에 반하는 부분은 두 금속이 원하는 기체가 서로 다르다는 점이며, 구리의 반응은 일반적인 명확한 규칙을 벗어난다는 것입니다.
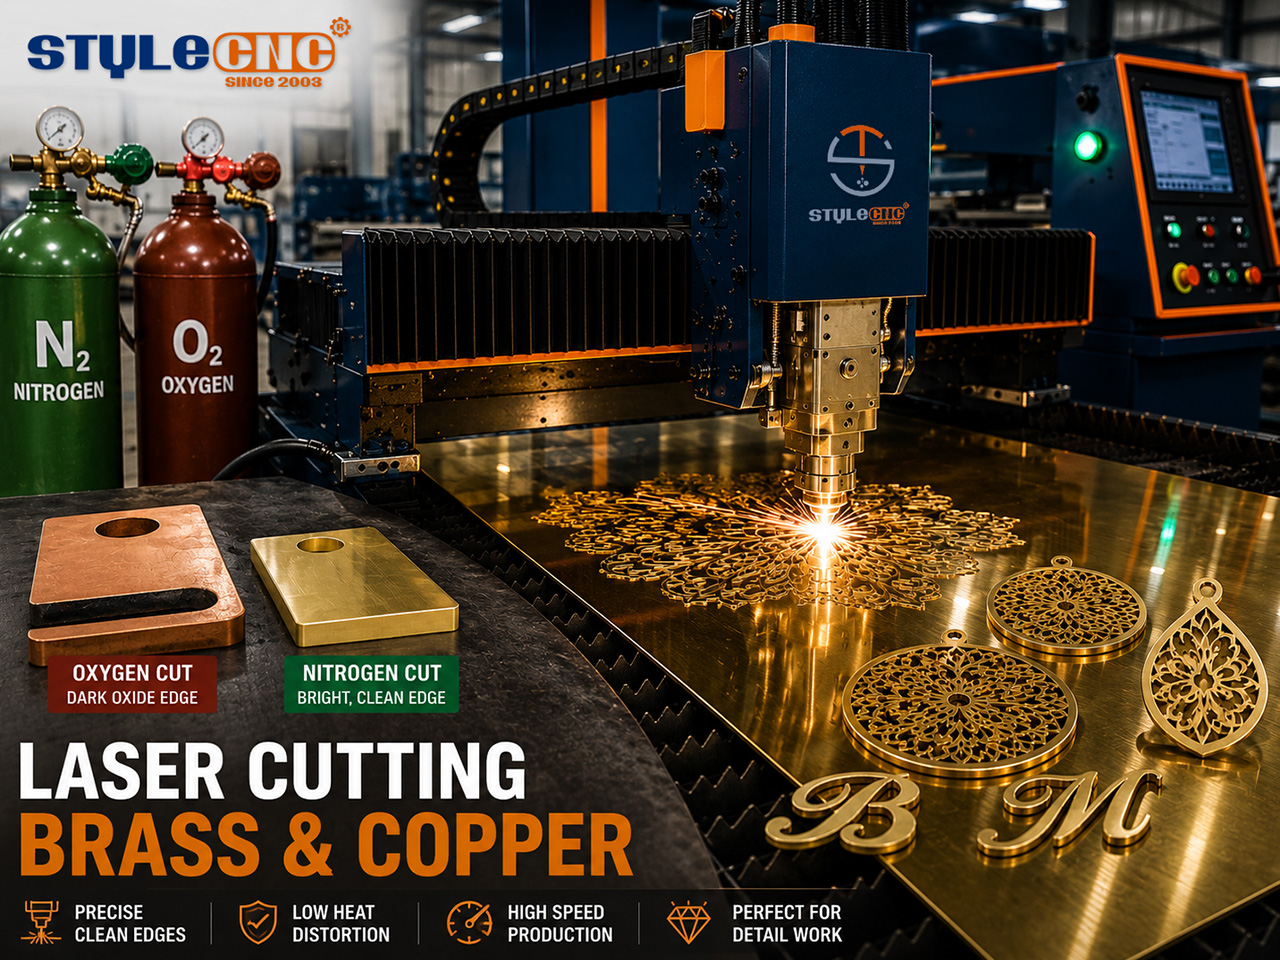
✓ 구리: 고압 산소. 산소는 구리 표면과 반응하여 어두운 산화막을 형성하는데, 이 어두운 산화막이 핵심입니다. 산화구리는 밝은 구리 표면보다 빛을 훨씬 더 잘 흡수합니다. 약 2mm 이상 두께부터는 질소만으로는 구리 절단이 불가능해지며, 안정적인 관통 및 절단을 위해서는 산소가 필수적입니다.
✓ 황동: 질소 처리. 황동은 아연 함량 덕분에 일반 금속과 유사한 특성을 보이므로, 질소 처리를 통해 산화막이 없고 밝고 깨끗한 모서리를 얻을 수 있어 장식 및 주얼리 제작에 바로 사용할 수 있습니다. 합금 조성에 따라 특성이 달라지므로, 새로운 황동 등급을 선택할 때마다 매개변수를 테스트해야 합니다.
✓ 두 경우 모두: 먼저 재료를 깨끗하게 닦으세요. 기름, 산화막, 코팅 및 습기는 모두 표면 반사를 높입니다. 절단 전에 재료를 닦아내는 것은 가장 저렴한 반사 방지 방법입니다.
황동 및 구리 절단으로 돈을 버는 방법
보석 및 소형 장식품 제작이 자연스러운 진입점입니다. 1.5mm 이하의 황동판은 1~1.5kW급 소형 기계로 깔끔하게 절단할 수 있습니다. 레이저 금속 보석 커터 이 기계는 펜던트, 귀걸이 원판, 세공품 제작에 필요한 정밀한 디테일을 구현할 수 있도록 정확하게 설계되었습니다. 또한, 간판 제작에도 적합합니다. 황동 문자, 로고 플레이트, 건축 장식 등에 사용되는 밝은 질소 절삭 날은 연마나 파티나 처리 전에 추가 작업이 필요하지 않습니다.
산업 분야에서는 구리 버스바, 변압기 부품, 전기 커넥터 등이 대량 레이저 가공 품목이며, 전기차 배터리 생산 증가로 수요가 급증했습니다. 이는 6kW 이상의 레이저 가공이 필요한 영역입니다. 고출력 파이버 레이저 금속 절단기 해당 등급은 생산 구리에 필요한 전력 밀도와 가스 공급 능력을 갖추고 있습니다. 중간 범위에서의 성능을 입증하기 위해, STYLECNC's 2000W 파이버 레이저를 이용한 구리 절단 시연 실제 재료에서 실행되는 과정을 보여줍니다.
자주 묻는 질문
구리 절단이 파이버 레이저에 손상을 줄까요?
최신형의 제대로 구성된 장비에서는 그렇지 않습니다. 위험 구간은 반사율이 95%에 가깝고 반사광이 최고조에 달하는 차가운 구리 관통부입니다. 최신 광원은 역반사 절연 및 모니터링 기능을 갖추고 있어 이러한 결함을 안전하게 방지하며, 단계적 관통 방식을 통해 미러 위상차를 밀리초 단위로 유지합니다. 단, 광원과 헤드가 사용하려는 구리 두께에 적합한 정격 사양을 서면으로 확인받아야 합니다.
구리에는 산소를 사용하는데 황동에는 질소를 사용하는 이유는 무엇일까요?
구리의 문제는 반사율인데, 산소가 화학적으로 이 문제를 해결합니다. 산소가 형성하는 산화층은 어둡고 밝은 구리보다 빛을 훨씬 더 잘 흡수합니다. 두께가 약 1mm 이하인 경우에는 질소로도 충분하지만, 약 2mm부터는 산소가 필요해집니다. 아연 함량 덕분에 빛을 잘 흡수하는 황동은 질소의 일반적인 이점, 즉 광택이 나고 산화막이 없는 가장자리를 만들어 연마하기에 적합한 표면을 얻을 수 있습니다. 이는 장식 및 보석 세공에 매우 적합합니다.
황동판을 절단하려면 얼마나 많은 전력이 필요합니까?
약 1.5mm 이하의 얇은 장식용 황동이나 보석류는 1kW면 충분하고 깔끔하게 절단됩니다. 2~3mm 두께의 간판용 황동은 2kW가 필요하고, 4~5mm 두께의 일반적인 가공에는 3kW가 적합하며, 두꺼운 황동판은 6kW 이상이 필요합니다. 황동은 광섬유 파장을 더 잘 흡수하기 때문에 모든 출력 레벨에서 구리보다 약간 두껍습니다.
수 있는가? CO2 레이저 커팅된 황동일까요, 아니면 구리일까요?
사실상 불가능하며, 반사 금속 보호 장치가 없는 기계에서는 시도해서는 안 됩니다. 두 금속 모두 10.6 마이크론의 빛을 반사합니다. CO2 광섬유 파장보다 훨씬 더 강한 간섭이 발생하기 때문에 광 경로에 절연 장치가 없으면 결합이 더욱 악화되고 역반사 위험이 높아집니다. 이는 금속 절단 분야에서 광섬유 레이저가 단순히 더 나은 것이 아니라, 확실히 적합한 도구라는 것을 보여주는 가장 명확한 사례 중 하나입니다.
재료 배치에 따라 황동 절단면이 다른 이유는 무엇입니까?
황동은 단일 소재가 아니라 구리-아연 합금 계열이며, 흡수성을 높이는 아연 함량은 등급에 따라 다릅니다. 아연 함량이 높은 합금은 절삭이 더 용이하고, 납이 함유된 쾌삭 등급은 또 다른 특성을 보입니다. 표면 상태 또한 두 번째 변수로 작용하는데, 산화 및 피막이 반사율을 변화시키기 때문입니다. 해결책은 알루미늄 합금과 동일하게 등급별 매개변수를 유지하고, 새 배치가 입고될 때마다 짧은 테스트 절삭을 실시하는 것입니다.
히프 라인
황동과 구리는 광섬유 광원에 후방 반사 방지 기능이 추가되고 작업자가 관통 시 주의 사항을 숙지하게 된 날부터 더 이상 금기 금속이 아니게 되었습니다. 성공 비결은 변함없습니다. 반사층을 뚫고 지나갈 수 있도록 최대 출력 밀도를 사용하고, 표면에 밀착하여 초점을 맞추고, 구리에는 산소를, 황동에는 질소를 사용하고, 소재를 깨끗하게 유지하고, 구리 1mm당 약 1kW의 출력을 사용하는 것이 적절한 기준입니다.
STYLECNC 해당 전체 범위에 걸쳐 파이버 레이저를 구성합니다. 보석용 금속 절단기 얇은 황동 작업용으로 고출력 시스템 구리 생산용입니다. 보내주세요. STYLECNC 금속 종류, 두께, 부피를 조합하여 반사 금속 등급에 맞는 구성과 가스 권장량을 결정하십시오.